
Линия производства таблеток состоит не из одной машины. Между подготовкой исходной смеси и готовой пачкой находятся несколько технологических операций, и каждая из них должна соответствовать производительности соседнего участка.
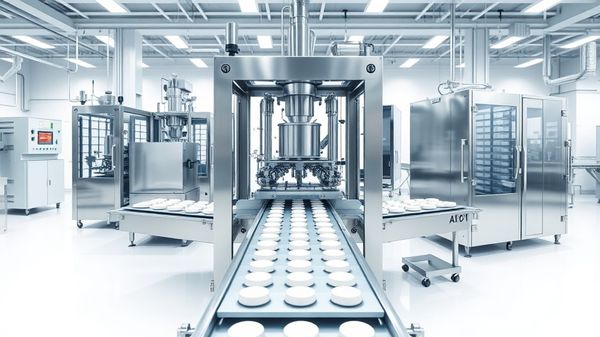
Ошибка при проектировании заключается в попытке отдельно выбрать «самый производительный» гранулятор, таблеточный пресс, коатер и блистерную машину. Если их реальные возможности не согласованы между собой, предприятие получает очереди полуфабриката перед одним аппаратом и простои другого оборудования.
Поэтому участок проектируют от технологического процесса и требуемого объема выпуска.
С чего начинается производство таблеток?
До прессования необходимо получить смесь с характеристиками, позволяющими стабильно формировать таблетки заданной массы и прочности.
Конкретная технологическая схема зависит от рецептуры.
Для одних продуктов достаточно смешивания компонентов. Для других применяется грануляция, после которой материал сушат, калибруют и подготавливают к таблетированию.
Главная задача подготовительного этапа - получить достаточно однородный материал, способный равномерно поступать в пресс и заполнять матрицы.
Если свойства смеси нестабильны, последующее оборудование не сможет полностью компенсировать проблему.
Колебания на раннем этапе проявятся уже в характеристиках готовых таблеток.
Как согласовать грануляцию и сушку?
Если применяется влажная грануляция, после формирования гранулята необходимо удалить введенную влагу до установленного уровня. Значит, производительность участка определяется не только гранулятором, но и сушильным оборудованием.
Нет смысла получать за час больше влажного продукта, чем сушилка способна обработать в следующем цикле, если технологическая схема не предусматривает промежуточное хранение.
При расчете учитывают размер партии, длительность отдельных операций, загрузку и выгрузку.
Паспортная вместимость оборудования сама по себе не показывает количество партий за смену.
Например, две установки одинакового объема могут давать разную фактическую производительность, если одна операция занимает значительно больше времени.
Как выбирают таблеточный пресс?
Здесь особенно часто обращают внимание на максимальное количество таблеток в час. Но фактическая производительность зависит от продукта, требуемых характеристик таблетки, числа используемых пресс-позиций и стабильности подачи смеси.
Важны размеры и форма будущей таблетки, усилие прессования, требуемая масса и способность смеси заполнять матрицу при выбранной скорости.
Оборудование должно обеспечивать нужный выпуск без постоянной работы на предельном режиме.
Если производственная программа предполагает несколько форм таблеток, заранее оценивают возможность смены инструмента и продолжительность переналадки.
После пресса также может потребоваться обеспыливание таблеток и контроль металлических включений в соответствии с принятой схемой производства.
Где в линии появляется коатер?
Если продукт выпускается с пленочным покрытием, после получения таблеточного ядра начинается отдельная операция. Таблетки загружаются в коатер партиями, где на них наносится покрытие и выполняется сушка.
Именно партийность процесса необходимо учитывать при согласовании с непрерывно работающим прессом.
Пресс может выпустить нужное количество таблеток быстрее, чем коатер завершит один цикл.
Значит, требуется правильно рассчитать размер партии и организацию промежуточного перемещения продукта.
Если предприятие выпускает таблетки без оболочки и покрытые продукты на одной площадке, загрузка этого участка будет зависеть от ассортимента, а не только от общего количества таблеток.
Как связать производство с блистерной машиной?
После завершения технологических операций продукт поступает на первичную упаковку. Блистерная машина формирует ячейки, загружает таблетки или капсулы, закрывает их материалом и разделяет полотно на отдельные упаковки.
Здесь единицей производительности становится уже не таблетка как таковая.
Необходимо учитывать количество таблеток в одном блистере.
Допустим, пресс выпускает определенное количество таблеток в час. Если в блистере находится десять единиц, теоретическое количество упаковок будет в десять раз меньше. Но затем следует учесть реальную скорость блистерной машины, остановки, подачу материалов, переналадки и контроль.
Если один и тот же участок упаковывает несколько препаратов, продолжительность перехода между форматами становится существенной частью производственного плана.
Что происходит после блистера?
Готовый блистер обычно является только первичной упаковкой. Далее его необходимо поместить в картонную пачку, часто вместе с инструкцией.
Картонажная машина должна успевать принимать поток от блистерного участка.
Если она существенно медленнее, потребуется буфер или снижение скорости предыдущей операции.
Для высокопроизводительного производства блистерная и картонажная машины могут объединяться в линию. Тогда особенно важна синхронизация оборудования и корректная реакция на остановку одного из участков.
Например, кратковременная остановка картонажной машины не должна приводить к неконтролируемому накоплению блистеров между узлами.
Как найти узкое место линии?
Для этого нужно отказаться от сравнения паспортных значений в разных единицах и привести всю технологию к единому плану выпуска.
Удобно начать с требуемого количества готовых упаковок за смену и двигаться в обратном направлении:
-
сколько пачек необходимо получить;
-
сколько блистеров находится в каждой пачке;
-
сколько таблеток требуется для этого количества блистеров;
-
сколько партий должен обработать коатер;
-
сколько продукции необходимо спрессовать;
-
сколько смеси нужно подготовить на предыдущих стадиях.
Затем к расчету добавляют реальное время циклов, загрузки, выгрузки, очистки и переналадки.
Так становится видно, какой участок ограничивает общий выпуск.
Увеличение мощности оборудования до этого узкого места повысит производительность линии, а увеличение мощности после него может вообще ничего не изменить.
Нужно ли оставлять запас мощности?
Небольшой резерв полезен. Реальный процесс всегда содержит плановые остановки, обслуживание и колебания продолжительности отдельных операций.
Но одинаковый процент запаса для всех машин не обязателен.
Например, оборудование периодического действия и непрерывная упаковочная линия планируются по-разному.
Также следует учитывать будущее изменение ассортимента. Новая таблетка может потребовать более продолжительного нанесения покрытия или другого формата блистера, из-за чего распределение нагрузки между участками изменится.
Почему важно учитывать переналадку и очистку?
Если предприятие выпускает один продукт крупными партиями, основную часть времени оборудование находится в рабочем режиме.
При широкой номенклатуре ситуация иная.
После окончания серии требуется подготовить оборудование к следующей продукции. Меняются пресс-инструмент, параметры процесса, форматные части блистерной машины. Отдельные аппараты проходят предусмотренную процедуру очистки.
В результате две линии с одинаковой паспортной производительностью могут выпускать совершенно разное количество готовой продукции за месяц.
Поэтому при сравнении проектов лучше считать не максимальное количество единиц в минуту, а доступное полезное время работы оборудования за смену или неделю.
Как подходить к комплектации участка?
Сначала описывают технологическую цепочку конкретных продуктов, размеры партий и план выпуска. После этого определяют требования к каждой машине и проверяют сопряжение соседних операций.
Особое внимание стоит уделять нескольким параметрам - производительности, размеру партии, времени цикла, переналадке и способу передачи продукта на следующий участок.
Такой расчет позволяет избежать ситуации, когда дорогое оборудование большую часть смены ждет завершения предыдущей операции.
Производственный участок работает эффективно не тогда, когда каждая отдельная машина обладает максимальной скоростью, а когда все операции образуют согласованную цепочку.
От подготовки смеси и таблетирования до нанесения покрытия и блистерной упаковки оборудование должно подбираться под общий план выпуска продукции, а не существовать как набор независимых аппаратов.
В процессе создания статьи частично задействованы материалы с сайта alsi-ft.ru - производство и прессовка таблеток
Дата публикации: 8 августа 2022 года
Понравилась запись? Поделись с друзьями и поддержи сайт:
 Как обшить баню липой?


